


كيفية تقييم اتساق اللحام لدى مُصنّع المقطورات القلابة
كيفية تقييم اتساق اللحامات لدى مُصنّع المقطورات القلّابة
يُعد تقييم اتساق اللحامات أمرًا أساسيًا لفرق مراقبة الجودة والسلامة المسؤولة عن موثوقية المقطورات القلّابة. عند تقييم مُصنّع مقطورة قلّابة، انظر إلى ما هو أبعد من المظهر السطحي لتشمل إجراءات اللحام، وتجانس الوصلات، وعمق الاختراق، وسجلات التحكم في العيوب، وقدرات الفحص. يتعرض صندوق القلّاب بصورة متكررة لأحمال مركزة، واهتزازات، والتواء أثناء السير على الطرق الوعرة، وإجهادات موضعية عالية أثناء التفريغ. لذلك تستحق اللحامات في الهيكل، والعوارض العرضية للصندوق، ومنطقة المفصلات، والحاجز الأمامي، ودعامات الأسطوانة الهيدروليكية، وهيكل الباب الخلفي تدقيقًا أكبر من اللحامات التجميلية.
السؤال العملي ليس ما إذا كانت المقطورة تحتوي على بعض علامات اللحام المرئية. بل ما إذا كان المُصنّع يستطيع إنتاج نفس جودة الوصلات المقبولة عبر الوحدات، والورديات، ودفعات المواد، وتكوينات المقطورات المختلفة. الاتساق هو نتيجة للعملية. وهو يعتمد على إعداد الوصلات، ودقة القوالب، وتأهيل اللحامين، والتحكم في المواد الاستهلاكية، وإعدادات المعدات، وانضباط الفحص، والاستعداد لإيقاف الأعمال غير المطابقة وإصلاحها قبل أن يخفيها الطلاء.
ابدأ بمواقع اللحام ذات العواقب الكبيرة
ينبغي أن تبدأ مراجعة الجودة برسم أو مخطط إنشائي، ثم تتبع مسار الحمل بدلًا من الاكتفاء بالتجول حول المقطورة المكتملة. في المقطورة القلّابة، تشمل المناطق الأكثر أهمية عادةً دبوس الملك أو هيكل التوصيل الأمامي، وأعضاء الهيكل الطولية، وحوامل تثبيت نظام التعليق، ونقاط تثبيت الرافعة، ومفصلات القلاب، والعوارض العرضية للإطار الفرعي، ووصلات الصندوق بالإطار الفرعي، ومحاور الباب الخلفي. تنقل هذه المواقع أحمالًا ديناميكية، ويُرجح أن تكشف عن عواقب سوء التركيب أو عدم كفاية الانصهار.
ينبغي للمفتشين أن يسألوا عما إذا كان نوع اللحام يتوافق مع وظيفة الوصلة. فقد يكون لحام الزاوية مناسبًا في وصلة ما وغير كافٍ في أخرى. وتُعد هندسة الوصلة، وسماكة اللوح، وإمكانية الوصول لإجراء اللحام، واتجاه الحمل المتوقع، والتعرض للإجهاد جميعها عوامل مهمة. لا يمكن لخرزة لحام عريضة وناعمة المظهر أن تؤكد وجود اختراق كافٍ. وعلى العكس، فإن السطح غير المستوي قليلًا لا يعني تلقائيًا وجود فشل إنشائي. يجب أن يربط التقييم بين الحالة المرئية وإجراء اللحام المحدد ودورة التشغيل المقصودة.
ما الذي يمكن للفحص البصري كشفه، وما الذي لا يمكنه كشفه
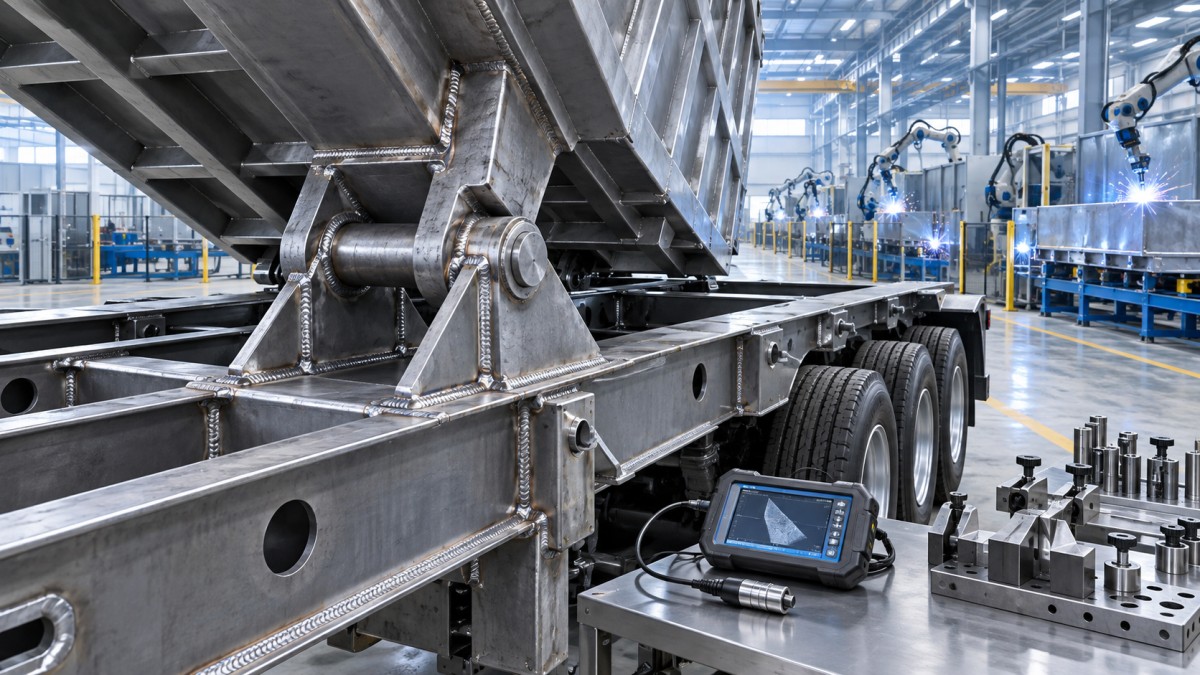
الفحص البصري هو البوابة الأولى، وليس نظام الجودة بأكمله. يمكنه تحديد عدم اتساق شكل خرزة اللحام، والبدايات والتوقفات المفاجئة، والتناثر المفرط، والتآكل الحافي، والتراكب، والمسامية المرئية، وآثار القوس خارج الوصلة، والشقوق، وعدم ملء الحفرة النهائية بالكامل، وسوء التنظيف قبل الطلاء. في الإنتاج المتكرر، قارن الوصلات المتماثلة عبر عدة مقطورات. ينبغي للعملية المستقرة أن تنتج حجم خرزة واستمرارية وموضعًا متشابهًا على نطاق واسع عندما تُلحم الوصلة نفسها وفق الإجراء نفسه.
انتبه بصورة خاصة إلى الانتقالات عند نهايات المقويات، والحوامل، وصفائح التقوية المثلثة. يمكن أن تصبح نهايات اللحام الحادة نقاط بدء للإجهاد، خصوصًا في المواضع التي ينثني فيها صندوق القلّاب أثناء التحميل والتفريغ. افحص أيضًا المناطق التي يصعب الوصول إليها بعد التجميع. إذا لم يتمكن المُصنّع من إظهار هذه الوصلات قبل الإغلاق النهائي، تقل قدرة المشتري على التحقق من جودة التصنيع.
لا تستطيع الفحوصات البصرية إثبات الانصهار الداخلي أو حالة الجذر أو الانقطاعات تحت السطحية بصورة موثوقة. بالنسبة إلى الوصلات الحرجة، قد تستدعي خطة الفحص اختبارات غير إتلافية مثل اختبار الجسيمات المغناطيسية، أو اختبار السوائل المتغلغلة، أو الاختبار بالموجات فوق الصوتية، أو الفحص الإشعاعي. تعتمد الطريقة الصحيحة على المادة وتصميم الوصلة وإمكانية الوصول ومعايير القبول المتفق عليها للمشروع. ينبغي للمورد المسؤول أن يوضح الوصلات التي تُختبر، ومرحلة الإنتاج التي يتم فيها الاختبار، وكيفية اختيار العينات، وكيفية توثيق المناطق المرفوضة وإصلاحها.
اطلب أدلة على العملية، لا ضمانات شفهية
ينبغي أن يكون مُصنّع مقطورة قلّابة قادرًا على تقديم سلسلة قابلة للتتبع من نية التصميم إلى الفحص النهائي. ستختلف الوثائق الدقيقة حسب السوق والعقد، ولكن يتعين على فرق الجودة والسلامة عادةً طلب معلومات كافية للإجابة عن عدة أسئلة أساسية:
- هل توجد مواصفة لإجراء اللحام لدرجة الفولاذ ونوع الوصلة والوضعية والمواد الاستهلاكية ونطاق السماكة المعني؟
- هل اللحامون أو مشغلو اللحام مؤهلون للأعمال التي يؤدونها، وهل تأهيلاتهم سارية بموجب متطلبات المشروع المعمول بها؟
- كيف يتم التحكم في الألواح الواردة، والمقاطع الإنشائية، وأسلاك اللحام، والأقطاب الكهربائية، وغازات الحماية؟
- ما نقاط الفحص الموجودة قبل اللحام وبعده وقبل الطلاء أو التجميع النهائي؟
- كيف تُسجّل العيوب وتُصلح ويُعاد فحصها ويُمنع تكرارها؟
ينبغي أن تكون الوثائق ذات مغزى لا مجرد إجراءات شكلية. فالإجراء الذي لا يرتبط بمعلمات أرضية الورشة دليل ضعيف. أثناء تدقيق المصنع، قارن ورقة الإجراء بإعدادات الآلة الفعلية، وتعريف الأسلاك، وإعداد الوصلات، وممارسة المشغل. إذا لم يتمكن فريق الإنتاج من شرح الضوابط المستخدمة، فلا ينبغي للأعمال الورقية وحدها أن تحسم مسألة الجودة.
التحكم في القوالب والأتمتة مهمان، لكنهما لا يغنيان عن الفحص
يبدأ اللحام القابل للتكرار قبل إشعال القوس. فالألواح المقطوعة بشكل سيئ، أو الشطفات المتغيرة، أو المكونات المشوهة، أو القوالب غير المحكمة تُحدث فجوات تجبر اللحامين على التعويض يدويًا. وقد يؤدي ذلك إلى إدخال حراري غير متسق، أو خرزات كبيرة الحجم، أو تشوه، أو نقص الانصهار. يمكن لمعدات القطع CNC، وآلات الثني، وقوالب التجميع المستقرة أن تحسن قابلية تكرار الأبعاد عند صيانتها والتحقق منها بشكل مناسب.
اللحام الآلي مفيد بصفة خاصة للدرزات الطويلة والمتكررة، لكن لا ينبغي اعتباره دليلًا على الجودة بحد ذاته. لا تزال المعدات المؤتمتة تحتاج إلى معلمات مضبوطة، ومحاذاة صحيحة لشعلة اللحام، وتركيب سليم، ومراقبة للبدايات والتوقفات والتقاطعات. ويظل اللحام اليدوي مهمًا حول الحوامل المعقدة، وألواح التقوية، والمواقع ضيقة الوصول. أفضل تقييم ينظر إلى كيفية تحكم المُصنّع في نمطي الإنتاج كليهما.
تعمل شركة Shandong Jiyake Automobile Sales Co., Ltd. في مجالات تصميم المنتجات وتطويرها وإنتاجها وتجارة المركبات وإنتاج الملحقات، مع مجموعة منتجات تشمل المقطورات نصف المقطورة، والقلابات، والصهاريج، وشاحنات الجر، وخلاطات الخرسانة، وشاحنات الإنقاذ، ومقطورات نقل الأخشاب، وغيرها من المركبات الخاصة. يضم مصنعها البالغة مساحته 300,000 م² وقواها العاملة المكونة من 500 موظف معدات للقطع CNC، واللحام الآلي، والثني الكبير، والتشكيل، واللحام الآلي للصهاريج. بالنسبة إلى المشتري، تمثل هذه الموارد مؤشرات أولية مفيدة؛ أما المتابعة الأكثر أهمية فتتمثل في التحقق من كيفية تحويل قدرة المعدات إلى ضوابط موثقة لطراز المقطورة القلّابة المحدد قيد التقييم.
استخدم المعايير بعناية وحدد القبول قبل الإنتاج
لا توجد قاعدة قبول عالمية واحدة تناسب تلقائيًا كل مقطورة قلّابة وكل وجهة تصدير. قد تكون أطر جودة اللحام مثل ISO 3834 ذات صلة بترتيبات إدارة جودة اللحام لدى المُصنّع، بينما يُشار غالبًا إلى ISO 5817 لمستويات جودة العيوب في وصلات الفولاذ الملحومة بالانصهار. وقد يُنظر أيضًا في AWS D1.1 في سياقات الفولاذ الإنشائي. يجب تأكيد مدى ملاءمتها وإصدارها ومستوى القبول وحالتها التعاقدية لتصميم المقطورة المحدد والسوق المقصود بدلًا من افتراضها.
ينبغي أن تحدد مواصفة الشراء الوصلات الحرجة، والفحوصات المطلوبة، وتكرار أخذ العينات عند الاقتضاء، وقواعد الإصلاح، ونقاط التوقف قبل الطلاء، والتفاوتات البعدية، وتسليم الوثائق. إذا كانت متطلبات صلاحية السير على الطرق أو بناء الهياكل أو السلامة المهنية المحلية سارية، فنسّق هذه المتطلبات مع الحمولة المقصودة للمقطورة وظروف تشغيلها. قد تواجه المقطورة المستخدمة على الطرق الإقليمية المعبدة بيئة إجهاد مختلفة عن تلك التي تعمل في طرق الوصول إلى المحاجر أو مواقع البناء.
انظر إلى المقطورة باعتبارها جزءًا من مجموعة النقل الثقيل
يصبح تقييم اللحامات أكثر أهمية عندما تُقرن المقطورة القلّابة بوحدة جر للخدمات اللوجستية المتطلبة، أو الأعمال ذات الأحمال الثقيلة، أو التشغيل لمسافات طويلة. يؤثر تحميل الهيكل، وقوى الاقتران، وظروف الطريق، وأداء الفرملة، وتوزيع الحمولة في الخدمة الواقعة على هيكل المقطورة. بالنسبة إلى الأساطيل التي تقيّم تكوين جرار 6X4، يمكن مراجعة معدات مثلشاحنة جر Shacman إلى جانب مواصفات المقطورة لتأكيد التوافق في كتلة التشغيل، وتحميل المحاور، واختيار الإطارات، وظروف المسار، والمتطلبات التنظيمية المحلية. لا ينبغي عزل مراجعة لحامات المقطورة عن هذه الحقائق التشغيلية.
من ممارسات التدقيق المفيدة فحص وحدة مكتملة جزئيًا ووحدة منتهية من فترة الإنتاج نفسها. تكشف المقطورة غير المكتملة عن تركيب الوصلات، وظروف الوصول، وتسلسل اللحام؛ بينما تُظهر المقطورة النهائية التحكم في التشوه، والمحاذاة، وإعداد السطح، وجودة التصنيع النهائية. اطلب الاطلاع على سجلات الإصلاح لفترة الإنتاج تلك أيضًا. لا ينبغي للمُصنّع الذي لديه عملية فعالة لمعالجة عدم المطابقة أن يدعي أن الإصلاحات لا تحدث أبدًا. الإشارة الأفضل هي أن الإصلاحات تخضع للضبط، ويُعاد فحصها، وتُستخدم لتحديد نقاط ضعف العملية.
قرار إصدار عملي
قبل اعتماد المورد، ينبغي أن تكون فرق الجودة قادرة على ربط مواقع اللحام الحرجة بالرسومات، والإجراءات، وسجلات الفحص، وتعريف المقطورة النهائي. وينبغي أن تفهم الوصلات التي تخضع لفحص معزز، ومن يصرح بالإصلاحات، وما إذا كان الطلاء يبدأ فقط بعد اكتمال الفحوصات المطلوبة. إن الهندسة المتسقة والمظهر البصري النظيف مؤشرات مشجعة، لكن قابلية التتبع والتحكم في العيوب يقدمان الدليل الأقوى.
بالنسبة إلى برنامج مقطورة قلّابة جديد، تكون الخطوة التالية الأكثر فعالية عادةً هي خطة جودة مشتركة يُتفق عليها قبل التصنيع: تحديد الوصلات الحساسة للإجهاد، وتحديد معايير القبول المعمول بها، ووضع نقاط توقف للفحص، والاحتفاظ بالسجلات التي يمكن مراجعتها أثناء التسليم والصيانة اللاحقة. يمنح هذا النهج مديري السلامة أساسًا لاتخاذ القرارات لفترة طويلة بعد مغادرة المقطورة للمصنع.
اترك ردًا

خدمة ذات جودة من الدرجة الأولى وفريق احترافي لما بعد البيع.
تواصل معنا
*نحن نحترم سرية معلوماتك وجميع المعلومات محمية.